

【重點摘要】
客戶在驗收調心滾子軸承時,常對外圈軌道面上的網狀條紋(俗稱「魚尾紋」)產生疑慮,誤認為是品質瑕疵。
實際上,這是原廠為了達到極高的球面幾何精度與極佳的表面粗糙度,
在最終研磨階段採用「展成法」加工所留下的自然網狀紋理,並非品質缺陷。
破除驗收迷思: 調心滾子軸承軌道的「魚尾紋」是品質瑕疵嗎?
剛進入軸承產業的人員,常會遇到客戶在驗收時針對外觀提出品質客訴。若不知如何應對,很容易陷入退換貨的糾紛,甚至被誤導而認定為瑕疵。本文將針對調心滾子軸承外圈軌道常見的「條紋痕跡」進行製程溯源,協助消除誤解。
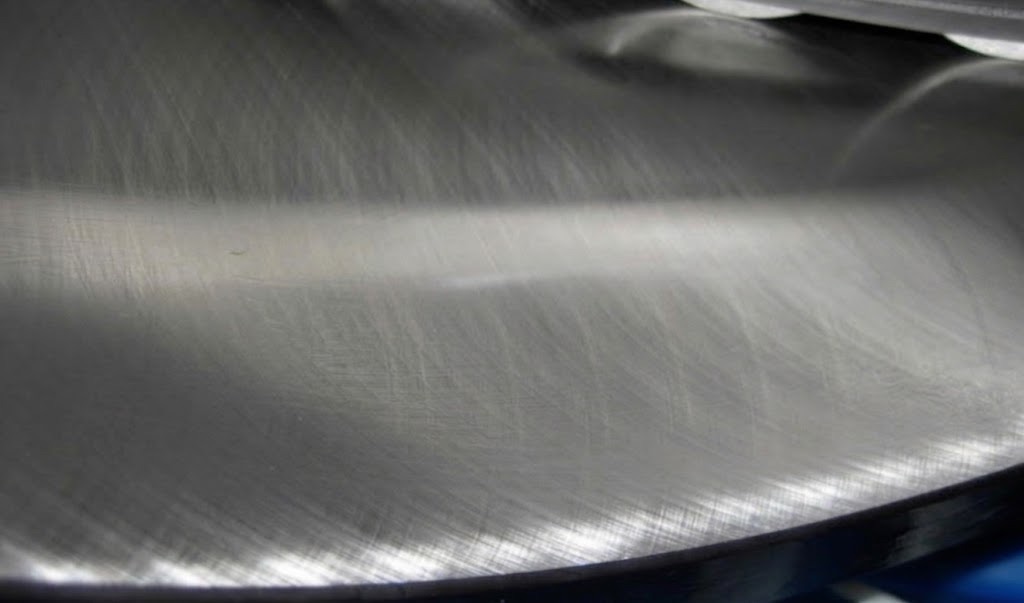
為什麼外圈軌道會出現交叉紋路?
為什麼外圈軌道會出現交叉紋路?
我們直接給出結論:調心滾子軸承外圈軌道面上明顯的交叉條紋痕跡(別名「魚尾紋」),是經過特殊研磨製程產生的,這不是軸承品質問題,下文我們會介紹紋路的來源。
為什麼外圈軌道會出現交叉紋路?
為什麼外圈軌道會出現交叉紋路?
要理解紋路的來源,必須先了解調心滾子軸承的軌道加工製程。
標準流程如下: 硬車削 → 粗磨 (成形法) → 探傷 (瑕疵檢測) → 終磨 (展成法) → 探傷
硬車削
目的在於快速去除多餘材料,大幅提高初期的加工效率。
粗磨(成形法研磨)
砂輪修整為軌道輪廓直接進行切削,同樣是為了兼顧高效率的尺寸成形。
終磨(展成法研磨)
為了滿足最終軌道輪廓嚴苛的幾何精度與粗糙度要求,必須改用展成法進行最後的精磨。
成形法與展成法研磨的表面紋理差異
成形法與展成法研磨的表面紋理差異
這兩種不同的研磨工藝,會在金屬表面留下截然不同的刀痕紋理。
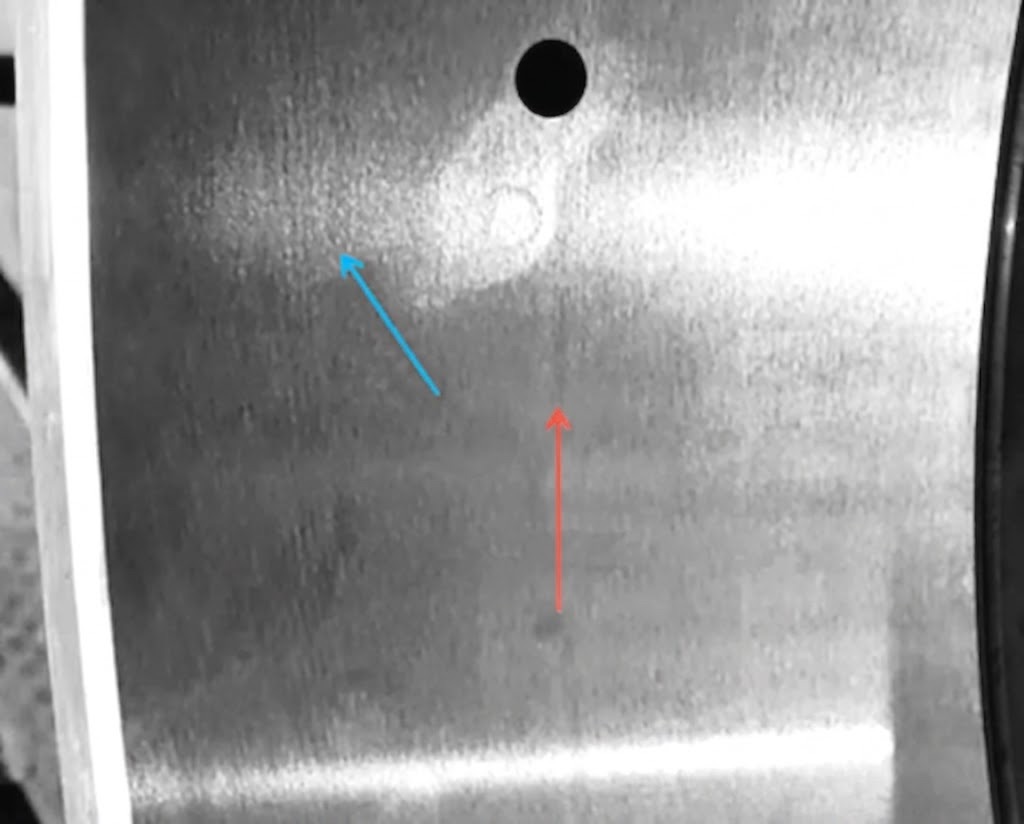
1. 成形法研磨:平行紋路
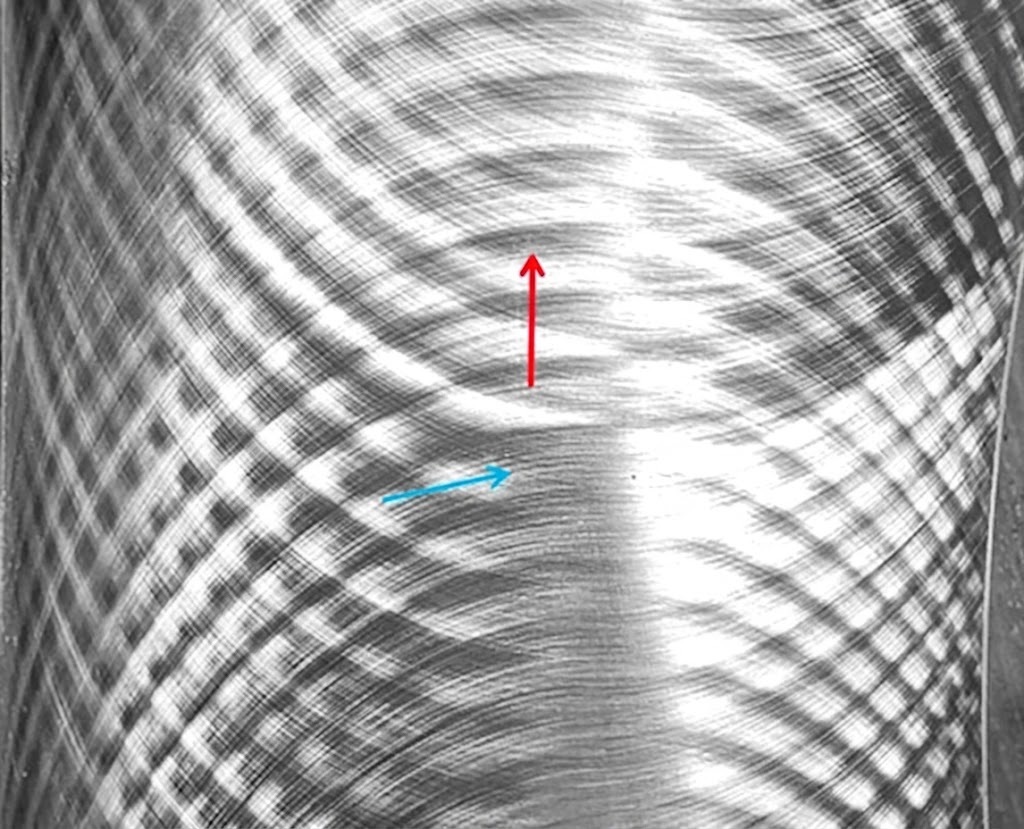
尹發貿易有限公司-技術資料
