表面粗糙度 Ra0.2 達標並不等同於工件合格,相同的 Ra 值在平行研磨紋與交叉網紋下的儲油、耐磨與散熱性能天差地別,以下將深入解析表面紋理如何決定滑動摩擦件與軸承的實際使用壽命。
毫無儲油能力: 紋路與工件運轉方向平行,缺乏儲油凹槽。高速運轉時,潤滑油會順著紋路快速流失,無法形成穩定油膜。


Ra0.2 達標不等於合格品的核心誤區
粗糙度 Ra 只是表面凹凸高度的平均值,能用來評價平滑度,但完全無法反映紋路走向、分佈密度與儲油能力等關鍵資訊。 對於軸承、軸套、活塞等動態摩擦工件而言,表面紋理的優先級遠高於單純的粗糙度數值。將 Ra0.2 視為唯一合格標準,是精密加工中最普遍也最致命的認知誤區。
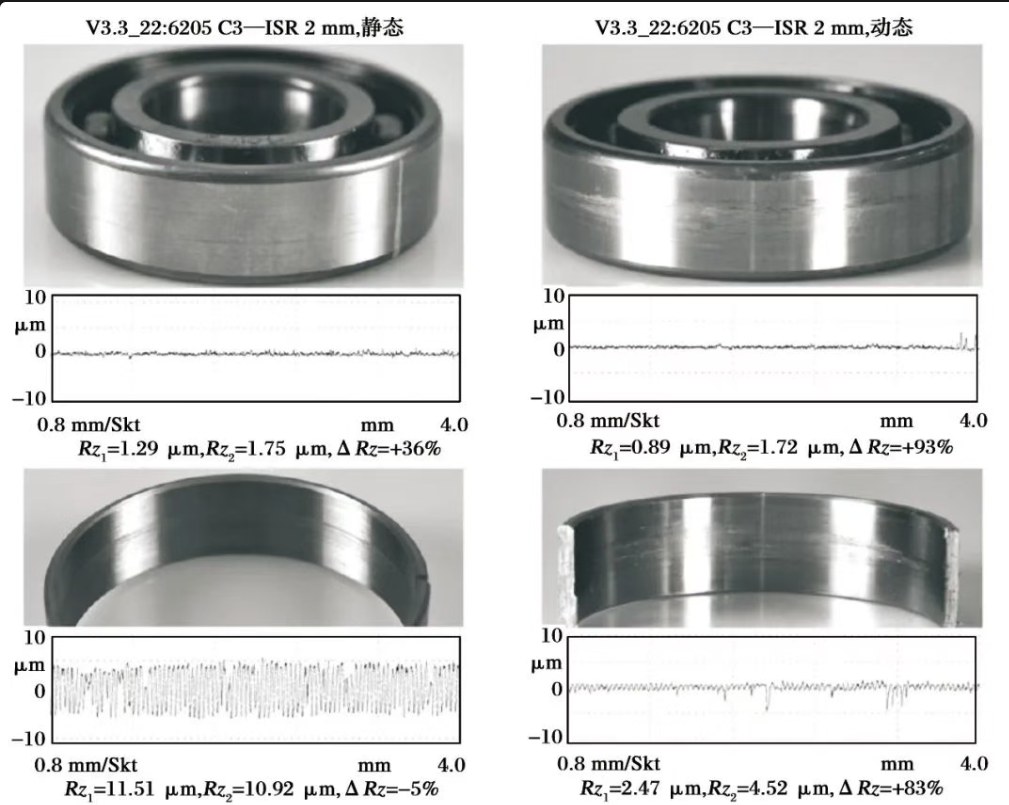
(圖:軸承粗糙度靜態 vs 動態對照)
(圖:精密金屬面板銑削紋理)
Ra 值是高度平均,紋理才是性能核心
許多人過度迷信 Ra 數值,但在動態摩擦工件的應用上,數值再漂亮,紋理做錯依然會提早失效。工程意義上的「合格」,從來不是單一指標,而是粗糙度、紋理、應力、硬度與金相組織的綜合標準。只看單一數字的品管方式,往往會批量生產出 Ra 達標但壽命不足的瑕疵品。
平行紋是透過常規單向研磨產生的紋路,外觀整齊乾淨、極易達標,是許多一般加工廠的主流製程,但在實際工況中存在致命缺陷:
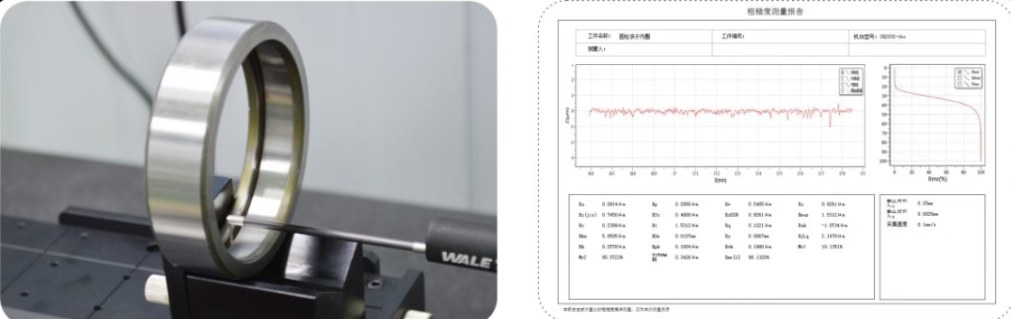
(圖:粗糙度檢測儀測針 + 報告輸出)
交叉網紋是透過往復、變速研磨形成的交錯網狀紋路,為高階精密軸承的標準配備。其縱橫交錯的紋路會在工件表層形成無數微小封閉凹槽,具備兩大核心優勢:
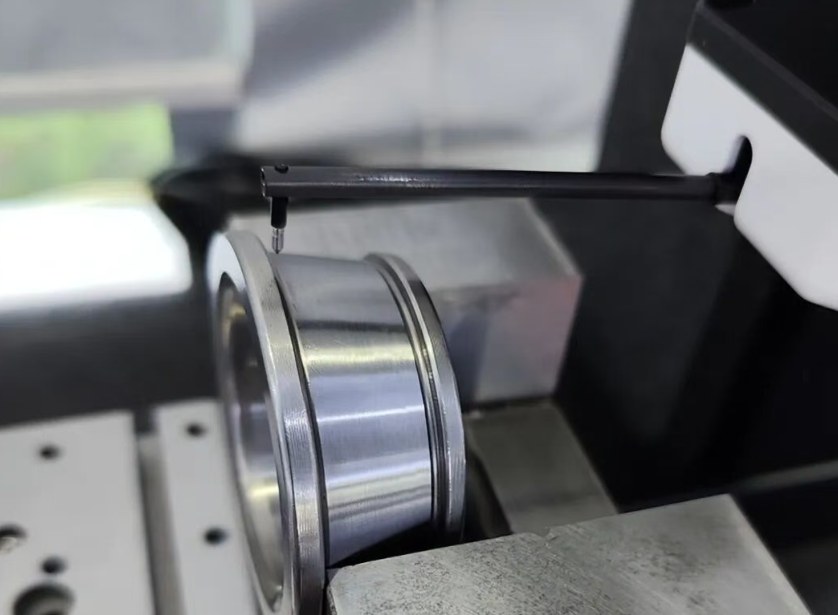
(圖:軸承粗糙度檢測特寫)
僅適合靜態配合面、非摩擦工作面或外觀精密面。適用於不需考慮儲油耐磨,只求精度與外觀的場景,如工具機線性滑軌的壓板面、量具基準面、裝飾面板。
所有高速運轉軸承、滑動軸套、活塞摩擦件與動態受力面必須優先採用。寧可犧牲些微加工效率,也要換取翻倍的壽命,如風電軸承、汽車變速箱軸承、液壓缸活塞、工具機主軸軸承。嚴禁混用,混用等同於生產短命工件。
要將交叉網紋的生成穩定性從 70% 提升至 98%,必須嚴格落實以下步驟:
採用往復交叉進給(走刀),摒棄單向等速研磨。
透過工件與砂輪的轉速差異化匹配,生成規則的交錯紋路。
微調網紋深淺的均勻度,避免紋路過深導致積灰,或過淺失去儲油效果。
嚴格把控紋理一致性,杜絕局部紋路紊亂。
尹發貿易有限公司偕同立豐精密股份有限公司(TOP)共同撰寫-技術資料