【重點摘要】
在軸承交貨驗收時,客戶常對外圈、端面、內圈擋邊或滾子上的「疑似刮傷」或「光亮帶」產生疑慮,誤認為是二手品或品質瑕疵。
實際上,這些痕跡大多源自原廠生產過程中的無心研磨與超精加工定位支撐,屬於正常製程現象,不僅沒有深度,表面粗糙度也完全符合原廠出廠的標準,對軸承的性能與壽命毫無不良影響。


在軸承交貨驗收時,客戶常對外圈、端面、內圈擋邊或滾子上的「疑似刮傷」或「光亮帶」產生疑慮,誤認為是二手品或品質瑕疵。
實際上,這些痕跡大多源自原廠生產過程中的無心研磨與超精加工定位支撐,屬於正常製程現象,不僅沒有深度,表面粗糙度也完全符合原廠出廠的標準,對軸承的性能與壽命毫無不良影響。
破除驗收迷思:圖解軸承表面的製程痕跡與品質判定標準
在軸承產業的銷售實務中,客戶端在進行進料檢驗時經常會對新品軸承表面的些微痕跡提出品質疑慮。
若銷售人員對生產製程不夠了解,很容易陷入退換貨的糾紛。
本文將針對常見的「外圈刮傷」、「端面印記」、「內圈痕跡」與「滾子光亮帶」進行製程溯源,增加專業知識以利溝通,消除不必要的誤解。
現象一:外圈疑似刮傷或磨損痕跡
客戶常在軸承外徑表面發現平行的摩擦痕跡,甚至懷疑是否為安裝過的二手品。
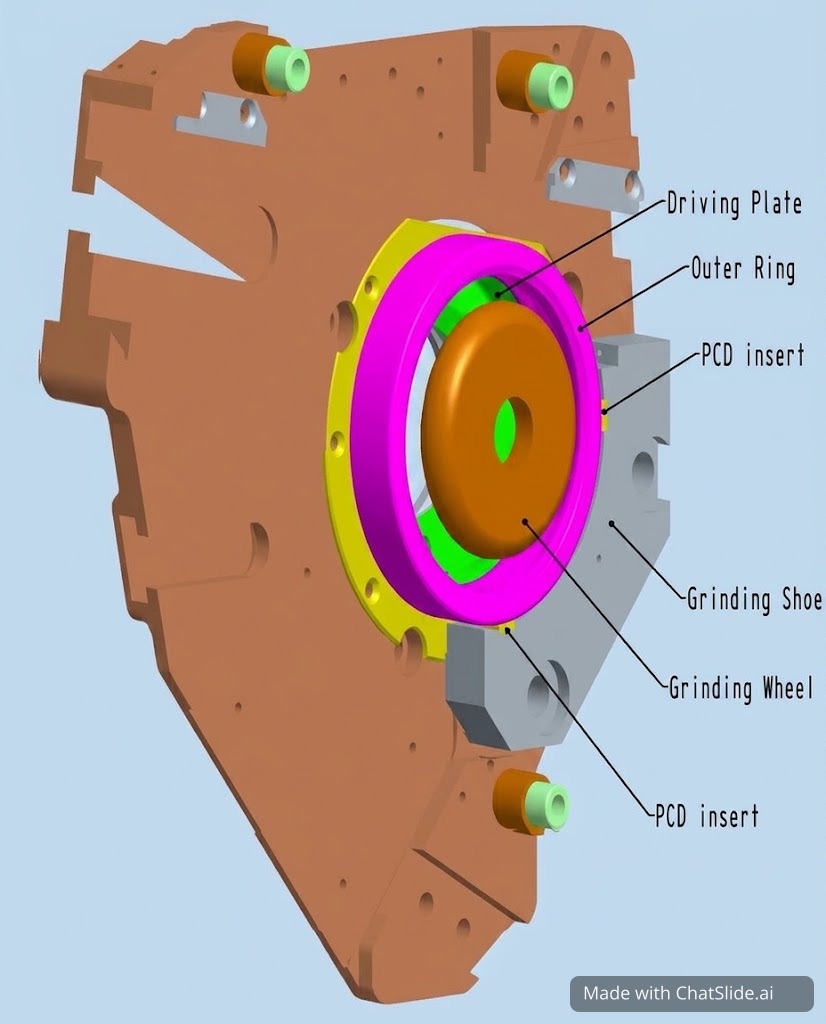
製程溯源分析:無心研磨的支撐摩擦
現象二:軸承內外圈端面的輕微印記
部分軸承在端面上會呈現輕微的色差印記,這也是客戶經常提問的重點。
製程溯源分析:驅動盤的接觸印記
現象三:內圈軌道擋邊的疑似刮傷
內孔邊緣或擋邊處出現類似刮傷的痕跡。
製程溯源分析:內孔研磨的支撐痕跡
現象四:圓錐滾子中間的規則光亮帶
在圓錐滾子軸承的滾子上,有時會觀察到滾子中段有一圈明顯的光亮帶。
製程溯源分析:超精加工的支撐鼓材質差異